


铝加工和精加工对任何制造商来说都面临着一系列独特的挑战。最显着的障碍是手动工具通过称为“钉扎”的过程迅速退化。铝很软,表面看起来很容易加工。然而,其冶金特性与标准磨料和切削工具存在着积极的对抗。您可能期望通过简单的传递来平滑粗糙的边缘。相反,您经常会发现您的工具立即被困住的碎片毁坏。
本指南详细分析了的确切物理原因。 金属锉刀堵塞 铝材我们标准化预防技术,帮助您保持生产线高效运行。我们还制定了明确的评估标准,用于选择和维护有色金属精加工的正确工具。您将学习如何预测这些物质行为。通过实施这些实际步骤,您可以在损坏工件之前阻止这个令人沮丧的问题。
根本原因:铝的高延展性和低熔点导致其在摩擦下微焊接到锉齿中。
预防胜于纠正:使用粉笔或专用切削液对锉刀进行预处理比过程中清洁效率明显更高。
工具选择很重要:标准双刃锉刀在铝材上很快就会失效;可扩展生产需要曲齿 (Vixen) 或专门的单切割锉刀。
维护协议:正确的钢锉清洁需要使用锉卡和软金属镐进行定向刷洗,以避免损坏锉刀的硬化钢切削刃。
要解决这个问题,我们必须了解铝的冶金现实。铝合金,特别是 3003 或 5052 等常见等级的铝合金,具有很高的延展性。延展性是指金属在压力下容易拉伸和变形。当你切割铸铁时,它会碎裂成细小的脆性粉末。当您切割铝时,它会被剪切成长而连续的切屑。这种粘性非常适合挤出。然而,它在手工精加工过程中会产生严重的机械问题。
摩擦和热量驱动了这种失效过程。锉削的物理作用会在工具表面产生强烈的局部热量。与钢相比,铝的熔点相对较低。当您将工具推过工件时,这些连续的铝屑会迅速软化。它们失去了结构的完整性。压力迫使它们进入齿槽,即切削齿之间的深谷。
一旦被困,就会开始一种称为微焊接的破坏性过程。机械师通常将此称为磨损。极压和摩擦热的结合导致软铝与硬钢物理粘合。它不再只是松散的碎片。铝熔合成实心“销”。这些销突出到实际切割齿上方。您的工具立即停止切割并开始拖动。
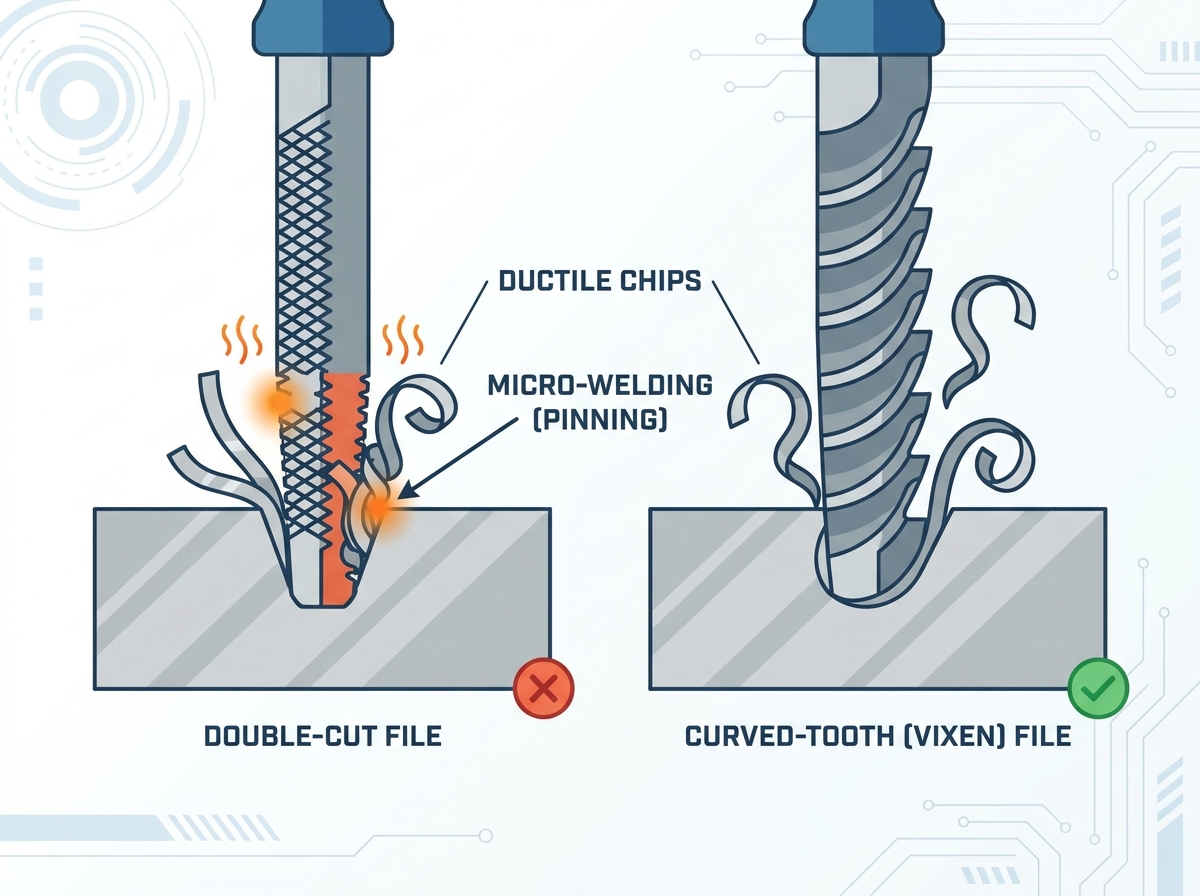
销钉将精密切削工具变成了磨料责任。被捕获的铝结核的位置高于钢齿。当您向前推动锉刀时,这些硬化结节会在工件上留下划痕。它们会深入您的原始铝制表面并留下深深的、不规则的划痕。这种表面光洁度的降低需要昂贵的返工。团队必须花费额外的时间打磨深沟。在严格的制造环境中,这些划痕通常会导致零件被彻底拒绝。
工具的使用寿命和操作员的疲劳也会受到严重影响。堵塞的锉刀无法有效地去除材料。运营商自然会通过施加更大的下行压力来做出反应。他们试图迫使钝工具咬入金属。这种额外的压力进一步增加摩擦和热量。它加速了磨损过程。它还会迅速使工人筋疲力尽。当团队与自己的工具进行斗争时,人体工学效率就会直线下降。
我们必须围绕隐藏的停机时间来解决这个业务问题。想想操作员每天从标准工具中挑选铝材所花费的确切时间。浪费的劳动力很快就会积累起来。每日停机的成本超过了投资特定应用工具的成本。它还证明在预防性流程上花费时间是合理的。忽视维护会直接影响您的利润。
防止堆积总是比去除堆积更有效。您可以采用多种高效的技术来保持工具顺利切削。我们强烈建议您将这些习惯融入到您的日常工作流程中。
“粉化”方法是一种传统的干润滑策略。使用前将普通黑板粉笔擦入工具中。粉笔粉完全填满了空荡荡的食道。只留下锋利的切削刃暴露在外。由于山谷里充满了白垩,剪断的铝找不到锚点。它只是远离工作区域。这种方法非常有效而且非常便宜。
湿润滑提供了另一种稳健的方法。您可以使用专用切削液 WD-40 或专用有色金属加工蜡。让我们评估湿法与干法。
干润滑(粉笔): 保持零件无油。需要经常重新申请。最适合立即进行焊接准备。
湿润滑(液体/蜡): 提供卓越的表面光洁度。完美地防止磨损。喷漆或焊接前需要彻底的溶剂清洁。
击球技术和纪律仍然绝对重要。您必须在返回时有意识地抬起工具。向后拖动不会切割任何材料。相反,向后运动主动迫使剪切的铝更深地进入牙齿。严格的行程纪律可防止过早磨损。它可以让切屑脱离工作区域。
刀具几何形状决定了您在加工有色合金时的成功。通用双刃 扁钢锉刀 专为铁或钢等黑色金属而设计。其交叉阴影线图案形成微小的封闭菱形口袋。这些紧密的口袋可立即捕获软切屑。在铝上使用一个肯定会立即失败和沮丧。
曲齿锉刀,通常称为 Vixen 锉刀,是软合金的行业标准。汽车车身技术人员最初推广了它们。它们的食道又深又宽。其强劲的剪切角度可干净地切割材料。这种开放式几何形状允许连续切屑自然地清除侧面。他们完全拒绝打包。它们可以在软金属上留下光滑、铣削般的表面效果。
如果 Vixen 文件不可用,请仔细评估您的替代方案。粗糙的单切混杂锉刀对于轻型任务来说效果相当好。单向齿缺乏限制性的交叉影线。这种开放间距最大限度地减少了延性切屑的捕获区域。对于柔软的粘性材料,始终优先考虑开放几何形状。
有色合金锉刀几何形状比较
牙齿设计 | 切屑间隙 | 钉住的风险 | 理想的应用 |
|---|---|---|---|
双切平面 | 很差 | 极端 | 硬钢、铸铁、黄铜 |
单切混蛋 | 缓和 | 中等的 | 一般锐化、轻型铝材去毛刺 |
弯齿(泼妇) | 出色的 | 非常低 | 大批量铝制造、引线成型 |
即使采取了出色的预防措施,偶尔也会发生堵塞。正确的 钢锉清洁 需要特定的工具和严格的技术。您必须始终保护高碳钢边缘。
首先,掌握档案卡的应用。文件卡是一种特殊的刷子,具有短而硬的钢丝刷毛。刷牙时必须严格平行于牙齿的切面。这种定向清扫可以有效地将碎屑从食道中推出。随意或对角地刷牙不会有任何效果。随着时间的推移,它只会使锋利的边缘变钝。
为了精确脱钉,您需要软金属工具。使用黄铜刻划器、铜镐或扁平的黄铜弹壳。单独推出顽固的微焊接铝销。黄铜比硬化钢软。它会移动铝而不会划伤您的工具。
您必须在这里避免严重的实施风险。切勿使用硬化钢镐、锥子、螺丝刀或电动钢丝轮。这些坚硬的工具将立即使微观切削刃变圆。它们会永久破坏切削几何形状。动力线轮可能看起来很干净,但它会破坏工具的有效性。
在极少数严重的情况下,化学溶剂会有所帮助。碱液等温和的腐蚀性溶液可以将钢槽中的铝溶解。但是,您必须极其谨慎地进行。严格的安全协议和个人防护装备是强制性的。如果随后不中和酸并给钢上油,就有发生氢脆的风险。该工具会迅速变脆并生锈。
您需要采取可行的步骤来在整个研讨会中实施这些策略。一致性推动高质量的精加工。遵循这些标准化程序来保护您的库存。
审核当前工具: 立即进行彻底的车间审核。将所有黑色金属和有色金属手动工具分开。在接触铝后在钢材上使用工具会导致交叉污染。它会导致快速、不可逆转的磨损。我们建议对您的手柄进行颜色编码,以防止意外混合。
实施预防性 SOP: 立即更新您的标准操作程序。在任何铝制造开始之前,粉化或打蜡是必须执行的步骤。对操作员进行提升和返回冲程技术的广泛培训。肌肉记忆是对抗磨损的最佳防御手段。
采购逻辑: 建议您的采购经理改变他们的购买习惯。不再为整个商店购买通用的多件装。将有针对性的资金投资于专用的曲齿模型,用于处理铝型材或金属板材的工作站。通过大幅减少劳动时间,投资回报很快就会显现出来。
金属锉刀堵塞铝是一种可预测的自然物理反应。这不是工具本身的制造缺陷。延展性金属在摩擦和高温下自然焊接到钢上。了解这一冶金现实可以让您调整您的方法。改用合适的排屑刀具几何形状可以永久解决根本问题。
执行严格的预防性维护可确保您的运营顺利进行。简单的习惯,如粉笔和正确的笔触技巧,可以防止深层表面划伤。这些积极主动的措施消除了修复损坏的饰面所浪费的工时。像对待动力机械一样对待您的手动工具。正确的应用可确保它们在未来多年内提供光滑、可靠的饰面。
答:不会。动力钢丝轮会使锉齿的微观切削刃变钝,从而破坏工具的有效性。始终使用手动档案卡。
答:粉笔充当干燥脱模剂。通过在锉齿根部填充粉笔粉,可以防止铝等软金属挤入凹槽并粘在钢材上。
答:标准锉刀通常具有双切口(交叉阴影线)图案,可捕获软切屑。铝锉采用专门的深切、单向或曲齿几何形状,旨在连续弹出连续的、延展性的刨花。


