


在精密工程和质量保证 (QA) 中,使用未经校准的测量工具会带来严重的操作风险。即使是微小的偏差也会影响产品的完整性。解决这些最初的差异不仅仅是技术修复。它为可靠、合规的制造流程建立了所需的基线。当操作员忽视错位的夹爪时,他们就有可能将不合格的部件送入生产线。本指南准确概述了如何应对这些校准挑战。我们将介绍如何通过视觉识别初始偏差。您将学习在日常操作中有效应用修正公式。最后,我们探讨如何确定老化工具何时需要更换或标准化。掌握这些步骤可确保您的测量协议保持准确、可重复且值得信赖。
不准确的成本: 未纠正的零错误会导致复杂的 QA 失败和不合格的生产。
识别协议: 确定正零误差与负零误差需要对主刻度和游标刻度进行标准化目视检查。
校正逻辑: 准确的测量依赖于严格遵守公式:真实读数=测量读数-(零误差)。
工具决策: 持续的机械零错误是一个关键指标,表明工厂必须评估修复现有工具与升级到数字自动校准替代品。
微毫米的差异会迅速转化为宏观层面的缺陷。您可能会错误地测量关键发动机部件的一小部分。这个单一错误通常会导致零件完全报废。它还可能导致质量检查期间严重的合规审核失败。现代制造不允许尺寸含糊不清。当团队无法验证他们的基线时,整个生产批次将面临昂贵的报废。
随着时间的推移,机械现实经常会引入这些对准问题。日常重复使用硬质材料会自然发生下颌磨损。环境温度波动也会导致金属部件膨胀或收缩。不当的储存条件会进一步损坏精密的滑动机构。即使仪器跌落一次,测量面也会永久失准。操作员必须了解这些物理漏洞。
可靠的测量协议需要严格的成功标准。首先,您需要在不同班次和用户之间具有高重复性。其次,您的测量必须保持对公认行业标准的可追溯性。第三,操作员的一致性对于整体质量保证仍然至关重要。我们必须培训团队统一处理工具。他们应该施加相同的压力并从相同的角度读取刻度。对这些人为因素进行标准化可以最大限度地减少意外的尺寸偏差。
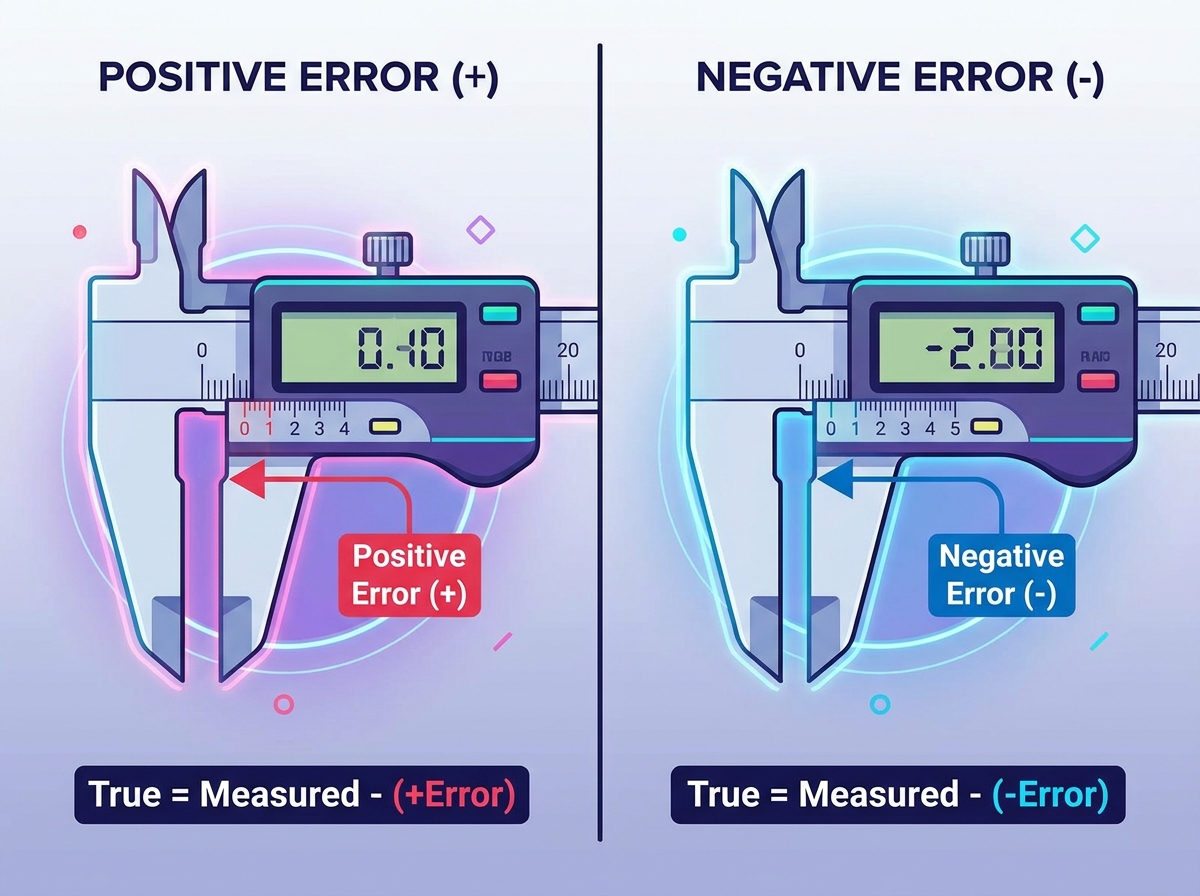
在进行任何检查之前,您必须标准化预检查程序。跳过这些准备步骤通常会产生错误的读数。精密仪器需要受控环境才能进行准确评估。您应该在每次轮班前执行以下强制性步骤。
使用不起毛的布将测量面擦拭干净。
清除所有残留的油、冷却剂或金属灰尘。
使用拇指轮轻轻关闭钳口。
施加正确的闭合压力,不要将金属压在一起。
如果需要目视检查,请轻轻锁定仪器。
在特定的视觉条件下会出现正偏差。您会注意到滑动标尺上的零标记位于主标尺零的右侧。这意味着当钳口完全闭合时,仪器读取的值大于零。如果忽略这一点,后续的每一次测量都会被人为地夸大。
相反,负偏差呈现不同的视觉提示。滑动标尺上的零标记稍微位于主标尺零的左侧。这表明仪器完全关闭时读数低于零。如果未能抓住这一点,就会导致不断低估工件的真实尺寸。
在量化这种精确偏差时,请依靠的具体标记 游标卡尺 。仔细看看分区。找到滑动标尺上的精确标记,与主标尺上的标记完美对齐。将此特定分度数乘以仪器的最小计数。该计算可以为您提供偏差的精确数值。
准确的结果完全取决于通用公式的应用。您必须记住并应用以下等式:真实读数 = 测量读数 - (零误差)。您始终减去基线偏差。但是,在计算过程中必须包含其数学符号(正数或负数)。这个简单的规则可以防止灾难性的加工错误。
让我们计算一下积极的情况。假设您的仪器在静止时显示 +0.02 毫米的偏差。您测量一根 15.05 毫米的钢棒。您减去正值以防止高估。数学计算如下:15.05 毫米 - (+0.02 毫米) = 15.03 毫米。您的真实尺寸是 15.03 毫米。
现在考虑一个消极的场景。想象一下仪器显示 -0.03 毫米的偏差。您测量 20.10 毫米处的另一个组件。您减去负值。减去负数实际上意味着您正在添加它。这可以防止低估。数学计算为:20.10 毫米 - (-0.03 毫米) = 20.13 毫米。我们成功纠正了隐性赤字。
操作员教育是抵御不良数据的最后一道防线。您必须将此校正数学直接与 如何读取游标卡尺的基础知识联系起来。受训者最初常常会遇到困难。有时他们在应该减法的时候加法。有时他们会双重补偿,因为他们对负面信号感到困惑。定期练习可以建立信心。当操作员掌握识别 游标卡尺零误差时,他们可以保护整个生产链免遭代价高昂的报废。
设想 | 初始基线状态 | 原始成分读取 | 应用公式 | 最终真实尺寸 |
|---|---|---|---|---|
正误差 | +0.04 毫米 | 50.20毫米 | 50.20 - (+0.04) | 50.16毫米 |
负误差 | -0.02毫米 | 12.50毫米 | 12.50 - (-0.02) | 12.52毫米 |
完美校准 | 0.00毫米 | 35.15毫米 | 35.15 - (0.00) | 35.15毫米 |
评估工具的使用寿命需要 QA 经理的绝对诚实。手动数学更正非常适合偶尔检查。然而,它们对于大批量生产线来说风险太大。当操作员每天测量数百个零件时,精神疲劳就会开始出现。疲惫的机械师最终会误判负调整。当手动基线校正消耗太多时间时,您就跨越了需要升级的阈值。
评估传统模型与数字模型涉及多个维度。功能直接影响您的结果。数字模型提供即时归零功能。您按下一个按钮,屏幕就会立即校准。传统仪器迫使您每次都进行手动数学校正。数字工具完全消除了人类的计算错误。
可扩展性非常有利于现代设备。考虑大批量测试的测量速度。数字屏幕提供即时读数。传统的秤需要在良好的照明下仔细视觉对齐。在评估合规性时,现代工具很容易胜出。数据记录功能允许直接导出到 QA 软件。这为 ISO 报告创建了完美的书面记录。传统的记录依赖于手写笔记。
选择替换工具时使用清晰的入围逻辑。寻求 IP67 等级,以确保在恶劣的车间地板上具有抗冷却剂和防尘能力。要求制造商提供经过认证的校准证书。评估电池寿命和数据输出端口。不要简单地购买最便宜的选择。投资与您的特定环境危害相匹配的设备。
评价类别 | 传统手动工具 | 数字测量工具 |
|---|---|---|
调零方法 | 手动数学公式应用 | 一键式电子校准按钮 |
批量测试速度 | 慢的;需要视觉对齐和计算 | 快速地;屏幕上立即显示视觉读数 |
合规性和日志记录 | 手工书写;转录错误的风险很高 | 自动数据导出;无缝 ISO 可追溯性 |
环境耐久性 | 极高;电子产品不会出现故障 | 需要 IP67 等级的冷却剂/防尘保护 |
实施现实往往涉及与人性作斗争。解决执行手动检查的摩擦仍然是最大的障碍。操作员们急忙开始轮班。他们经常跳过验证基线以节省时间。您必须将这些检查顺利地集成到日常工作流程中。使验证过程尽可能轻松。
降低风险需要外部验证。我们强烈推荐定期第三方校准的协议。内部团队可能会出现盲点。外部计量实验室验证您的内部检查是否准确。他们提供标准量块并颁发正式证书。这种外部审计使您的内部标准保持诚实和严格。
采用和培训决定您的长期成功。为新机械师制定一个简单、可验证的培训清单。确保无偏差地遵循标准操作程序 (SOP)。好的清单可以防止坏习惯的形成。
在每个工作站提供专用的标准量块。
在早班开始之前强制进行记录的基线验证。
仪器跌落或碰撞后需要进行二次检查。
将所有重大偏差记录在共享维护数据库中。
每月审核操作员技术以确保适当的关闭压力。
检查初始基线偏差仍然是精密质量控制中不可协商的步骤。跳过这一重要的目视检查会危及整个生产批次。即使是最先进的制造设施也依赖于这些基本测量原理。
您必须采用严格的决策矩阵。对您的员工进行广泛培训,以准确计算和纠正细微差异。但是,您还必须系统地更换遭受严重机械磨损的工具。持续的下颌未对准会带来不可接受的操作风险。对于大容量环境来说,升级到现代数字解决方案通常会更安全。
立即采取行动。立即审核您当前的 QA 测量工具。建立跨所有班次的标准化每日测量前验证政策。您对这些基线检查的承诺保证了长期的产品完整性和坚定不移的客户信任。
答:机械磨损是主要原因。重复滑动会磨损金属钳口。仪器掉落会使测量面立即错位。此外,过度拧紧锁定螺钉经常会使精密的滑动托架变形,导致永久性基线偏移。
答:您可以应用数学修正公式来调整您的最终读数。然而,对仪器进行物理修复需要专业的钳口重新研磨。与简单地购买替换单元相比,这种加工过程非常昂贵且很少具有成本效益。
答:频率很大程度上取决于使用量。我们建议在每次轮班开始前每天对量块进行验证。高精度行业还应要求经过认证的第三方实验室每年至少进行一次正式的、有记录的校准。
答:不会。虽然数字卡尺具有方便的校准按钮,但物理下颌磨损仍然会发生。如果钳口不平行闭合,则电子调零毫无意义。您仍然需要使用标准量块进行例行物理验证,以确保真正的准确性。


