


每英寸选择错误的齿会快速毁掉木工项目。它直接导致严重的木材撕裂、刀片粘连以及体力的浪费。对于专业人士和认真的爱好者来说,将齿数和几何形状与木纹相匹配仍然是一个关键的购买前决定。买家常常难以平衡纯粹的切割速度和最终的成品质量。他们盯着工具墙,完全不确定如何正确评估新锯。盲目选择通常意味着要处理边缘被破坏或工作台上令人疲惫不堪的工作量。
我们将探讨不同的切割如何需要特定的牙齿配置。您将学会自信地掌握这些技术规范。本文提供了一个全面的、基于证据的框架,用于选择横切、纵切和特定木材密度所需的确切 TPI。这样您就可以确保每次都做出自信、正确的购买决定。
撕裂切割 (带有纹理)需要较少的牙齿(通常为 4-7 TPI)且具有较深的齿槽,可以积极凿出废物并防止堵塞。
横切 (横切)需要形状像刀的更高的齿数(通常为 8-12 TPI),以干净地切断木纤维并最大限度地减少撕裂。
材料厚度决定了最小 TPI: 遵循“三规则”——确保在任何给定时间至少有三个齿啮合木材的厚度,以防止被钩住。
硬木与软木: 硬木通常受益于建议范围内稍高的 TPI,以保持控制并减少纤维分裂。
更多牙齿并不仅仅意味着“更好”的切割。许多初学者做出了这个错误的假设。他们购买最好的刀片。然后他们想知道为什么他们的工具在木板中途停止。 手锯TPI 直接控制齿槽的尺寸。食道是每颗牙齿之间的空谷空间。这个空间在去除锯末方面起着强制性的作用。
切割前必须评估食道容量。低 TPI 等于大食道。您需要大的食道来清除又长又细的刨花。这些刨花在撕裂切割过程中会迅速产生。高 TPI 等于小食道。小水槽非常适合带走细小灰尘。在精密横切过程中会产生这种细小的灰尘。
每个木工都面临着恒定速度与平滑度的权衡。较低的 TPI 削减速度明显更快。它可以去除大块的材料。然而,它留下了更粗糙的表面。您将需要更多的切割后刨光或打磨来修复它。相反,较高的 TPI 会产生更光滑的表面。较小的牙齿留下的侵蚀性划痕较少。缺点是增加时间和体力消耗。您必须多次推动刀片才能达到相同的深度。
表 1:TPI 配置和性能结果
TPI范围 | 食道尺寸 | 切割速度 | 表面光洁度质量 | 主要应用 |
|---|---|---|---|---|
4 - 7 TPI | 大/深 | 非常快 | 粗糙/破碎 | 撕裂、粗略尺寸 |
8 - 11 TPI | 中等的 | 缓和 | 干净/光滑 | 一般横切 |
12 - 16+ TPI | 小/浅 | 慢的 | 非常精细/完美无瑕 | 细木工、单板加工 |
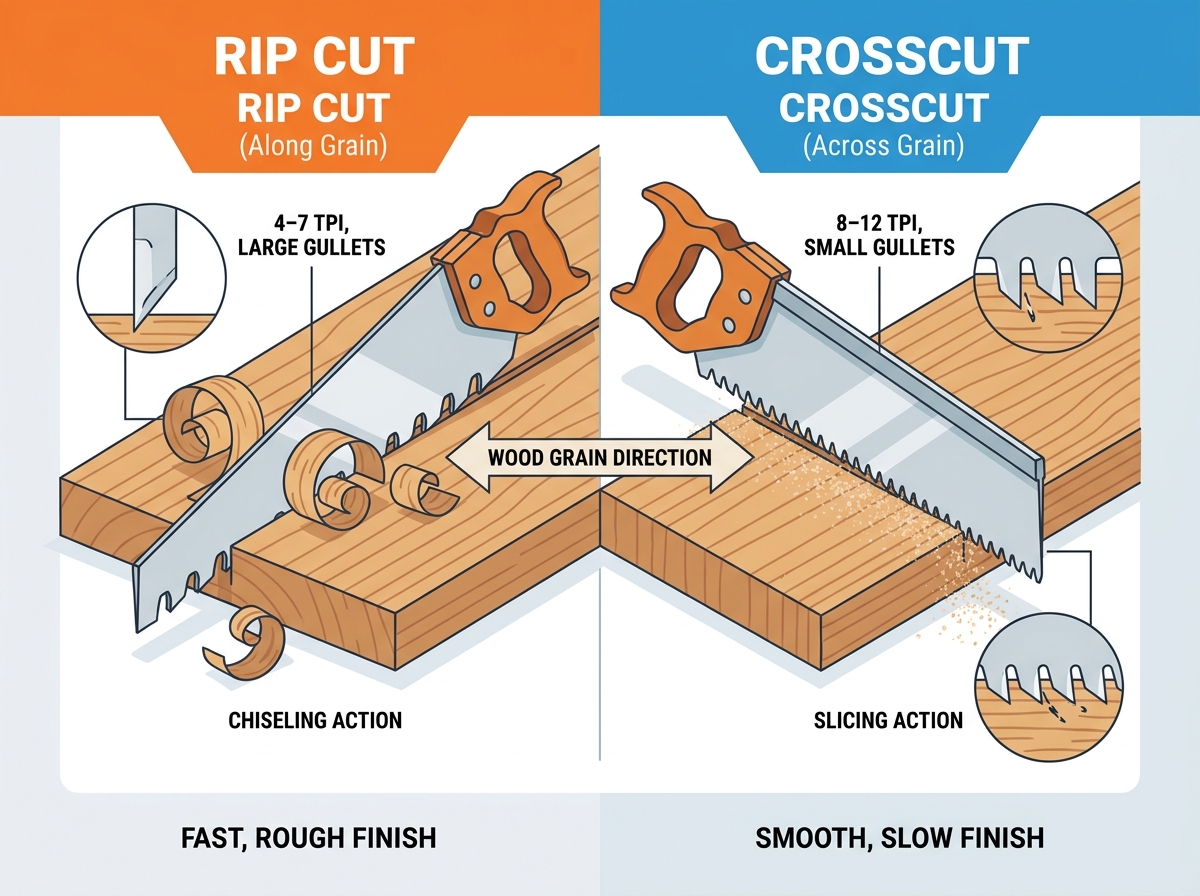
牙齿数量只能说明一半的问题。如果不了解不同锯齿形状,就无法评估 TPI 类型手锯的。齿的几何形状决定了刀片如何与木纤维相互作用。将木纹想象成一捆紧密的吸管。平行于吸管切割需要采用与横向切割不同的方法。
纵锯沿木纹方向平行切割。制造商将这些齿直接锉平。我们称其为 0 度弗莱角。每颗牙齿的前表面完全平坦。
作用: 每颗牙齿都充当一个小凿子。它直接犁过木纹。
碎片: 它会剥落长而卷曲的木条。深深的食道将这些丝带带走。
应用: 它们最适合沿纹理对原木进行尺寸调整。请勿跨纹理使用它们,否则会严重撕裂纤维。
横切锯垂直于木纹进行切割。制造商以交替角度锉削这些齿。我们称之为 15-20 度的火焰。这会在刀片的交替侧面上形成尖锐的斜角。
作用: 牙齿充当交替刀具。他们干净地刻划并切断水平纤维。
碎片: 它们产生细小的颗粒状锯末。较小的沟槽可以完美地处理这些灰尘。
应用: 它们最适合将板材切割成一定长度。它们在切口的出口侧留下最小的碎片。
选择正确的齿数需要系统的方法。您必须将刀片的攻击性与您的特定任务相匹配。我们可以通过切割方向和所需的光洁度来分解这些选择。
撕裂木材需要大量的体力。刀片沿着木板的整个长度移动。您希望在不失去对跟踪线的控制的情况下最大限度地提高速度。
4–5 TPI: 此范围可实现积极、快速的切削。将其用于厚的粗糙木材。它可以轻松处理 2 英寸或更大的厚度。您将节省大量时间,尽管边缘稍后需要接合。
6–7 TPI: 这是标准的裂口尺寸配置。它提供了速度和可管理工作量的完美平衡。它非常适合 4/4 至 8/4(1 英寸至 2 英寸)库存。大多数传统木工更喜欢使用 7 TPI 来完成日常切割任务。
横切主要关注表面光洁度。破烂的横切看起来很糟糕。它还会破坏紧密的细木工。您必须选择能够轻轻切割纤维的齿数。
7–8 TPI: 此范围处理粗横切。木匠用它来制作木材框架。成品质量在这里并不重要。建造墙体时,速度仍然是首要目标。
9–11 TPI: 这是通用木工的最佳点。它可以在橡木和枫木等标准硬木上进行干净的切割。您会看到非常少的撕裂。它完美地平衡了速度和整洁。
12–14+ TPI: 您需要它来进行精细的细木工、单板和精致的装饰工作。这些应用要求零撕裂。您经常会在专用背锯和燕尾锯中发现这些高计数。
木材密度严重影响刀片性能。 Janka 硬度标度衡量木材品种的抗凹陷和磨损能力。 Pine 的 Janka 评级非常低。山核桃木具有非常高的 Janka 评级。当切割致密、高 Janka 等级的硬木时,倾向于该特定切割的 TPI 范围的高端。致密纤维耐切割。牙齿数量较少可能会咬得太深。这会导致刀片卡住、跳跃或完全失速。额外的齿将切削力更均匀地分布在硬木上。
许多初学者面临着令人沮丧的预算限制。移动工具包的空间限制也是一个主要问题。携带多个全尺寸手动工具通常是完全不切实际的。您可能想知道单个刀片是否可以完成这一切。
从历史上看,木匠使用混合设计解决了这个问题。选择 8-9 TPI 范围内的制造商将这些牙齿锉成松弛的横切轮廓。我们称其为半火焰角。与专用横切机相比,斜角的侵蚀性较小。 木工手锯是一个不错的折衷方案。
您必须了解混合设置的不同性能权衡。
它将干净地横切。然而,它的切割速度比专用 12 TPI 刀片慢。
它会撕裂谷物。然而,它比真正的 5 TPI 撕裂剖面需要更多的体力。
长裂口时,食道可能会轻微堵塞。您需要经常清理刀片。
我们仅建议在特定情况下使用这种混合方法。它非常适合小批量切割。它也是一个很好的入门级购买。您可以用它来培养您的基础技能。随后,随着项目变得更加复杂,您应该投资专用的剪切和横切工具。
忽视这些原则会立即导致车间的挫败感。木材切割的物理力学会很快惩罚不正确的工具选择。您必须注意三个主要的实施风险。
当木屑无处可去时,就会发生结合。想象一下使用 10 TPI 横切轮廓进行长而厚的撕裂切割。您将立即用细丝锯末填满小食道。灰尘紧紧地堆积在山谷里。刀片在切口内膨胀。钢材迅速过热。最终,该工具完全结合并停止移动。如果强行使用,可能会导致刀片弯曲。
撕掉会损坏工件的背面。想象一下,使用激进的 5 TPI 撕裂轮廓在薄而脆的材料上进行横切。大而扁平的凿齿会抓住脆弱的纤维。牙齿并没有将它们整齐地切片,而是猛烈地将纤维从木板上撕下来。这会立即损坏工件。您无法修复严重撕裂的横切边缘。
这是初学者最常见的错误。您必须始终遵循 3 规则。始终确保至少三个牙齿跨越木材的厚度。选择过低的 TPI 以致啮合齿少于三个会导致严重的机械问题。该工具将跨在板上。它会猛烈地落入切口,然后反弹回来,并发出很大的声音。它会反复跳出切口,可能会损坏您的手。例如,切割 1/4 英寸厚的板材至少需要 12 TPI 刀片才能保持三个齿啮合。
正确的牙齿数量可以将令人沮丧的苦差事转变为顺利、有益的过程。这是根据切割方向、材料厚度和所需的成品质量计算得出的决定。撕裂切割需要锋利的凿子和深的齿槽。横切需要锋利的切片刀和更细的间距。您还必须遵守 3 规则,以防止危险的束缚和喋喋不休。
对于标准手动工具车间设置,我们建议采用简单的两工具策略。优先购买 7 TPI 纵切锯和 10 TPI 横切锯。使用这些作为您的基础评估基线。首先掌握他们的机制。然后,您可以放心地购买专门的细木工锯来完成更精细的任务。
A:可以,但是效率会很低。刀状的牙齿和小食道会很快被长木纤维堵塞。这使得切割速度极其缓慢。您将消耗更多的体力,并有可能将刀片束缚在切口内。
答: 向下看牙槽。如果它们看起来像笔直的平凿子,那么它就是纵锯。如果它们看起来像交替的锋利的针或刀,那么它就是横切锯。 rip 型号的 TPI 也会明显降低。
答:由于胶合板由交替的纹理方向组成,因此必须将每次切割视为横切。使用高 TPI 锯,最好在 10 到 14 TPI 之间。这样可以最大限度地减少切割两侧的单板撕裂,并提供干净、易于管理的边缘。


