


没有什么比卡住的工具更快地毁掉金属加工项目了。您挤压手柄并期待干净利落的咔嗒声。相反,您最终会遇到卡住的金属销。通常,您会得到一个丑陋、变形的法兰。这会破坏你的结构接头。机械故障几乎总是源于简单的不匹配。您的工具设置必须与您的硬件完美匹配。盲铆在很大程度上依赖于精确的机械间隙。内部拉动机构必须正确夹紧插入的销钉。当这些部件无法对齐时,接头完整性会迅速下降。结构性弱点成为主要的项目风险。您根本无法承受不可预测的结果。
本指南可作为您权威的技术资源。我们将探讨如何为您的项目选择正确的设备。您将了解可靠紧固操作背后的机制。我们还介绍了升级您的设置的实际步骤。我们详细介绍了常见机械故障的排除方法。最后,您每次拉动都会获得一致的结果。您将保护您的材料免受不必要的损坏。
鼻托由标记 铆钉体直径,但设计用于精确夹紧相应的 心轴直径。.
使用过大的喷嘴会导致工具钳口打滑或使铆钉头变形;尺寸太小将根本无法接受心轴。
标准英制尺寸(3/32"、1/8"、5/32"、3/16")直接映射到公制当量(2.4mm、3.2mm、4.0mm、4.8mm)以实现交叉兼容性。
投资配备免工具、可互换转头架和多件式铬钼钢钳口的专业手动铆接机,可以防止长期维护瓶颈。
让我们分解一下核心机制。您需要了解硬件的实际运行方式。每项紧固工作都需要绝对的精度。轻微的公差偏差会导致严重的操作难题。
您必须认识到两个主要组成部分。它们在紧固过程中独特地相互作用。
铆钉体: 该管状部分向外膨胀。它在您的材料之间形成永久的连接。
心轴: 这种像钉子一样的销钉完全位于体内。它充当机械激活触发器。
您的工具拉动该销钉以使主体变形。一旦变形,主体就会牢固地锁定关节。
您的工具包含小型内钳口。这些钳口咬入插入的销钉中。您挤压手柄以产生拉力。此动作将销钉牢固地拉向前砧座。然后销头迫使管状体向外膨胀。最后,销钉在预定断点处折断。其余主体可实现永久、抗振的固定。
过大的前部件会立即造成麻烦。它们允许销在室内摆动。这会产生不对称的拉力。您的工具夹爪在操作过程中可能会打滑。您可能会永久损坏硬件法兰。更糟糕的是,销钉可能会折断到材料表面下方。不均匀的拉力会破坏美观的效果。它还会使接头结构受到损害。
尺寸过小的部件会带来完全不同的障碍。您根本无法将销钉插入工具中。如果你强迫它,你就有永久卡住的风险。折断后,销钉可以紧紧地卡在钳口气缸内。然后您将花费数小时尝试提取它。气缸堵塞会导致整个工作流程停止。您必须完全拆卸工具才能修复堵塞。
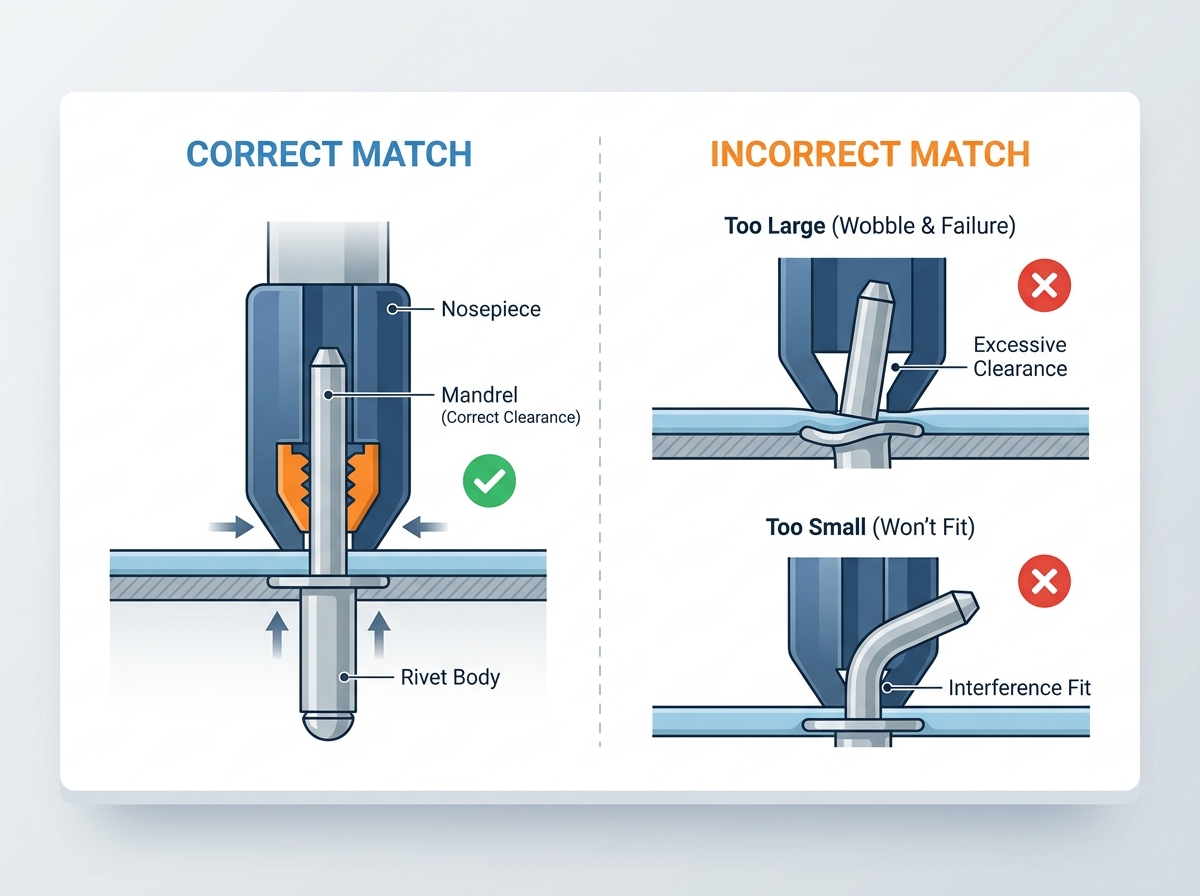
选择精确的 手动铆接机鼻架尺寸 取决于标准尺寸框架。制造商根据主体直径对这些前部件进行标记。然而,这些部件实际上抓住了内部销钉。间隙必须保持极其严格。您必须完美匹配它们以确保下巴正确接合。
全球制造依赖于标准化测量。英制和公制尺寸彼此紧密对应。这确保了不同品牌之间的交叉兼容性。您可以轻松地在分数和公制硬件之间切换。切勿猜测尺寸。请务必验证硬件包装上印刷的规格。
不同的项目规模需要特定的硬件尺寸。查看这些常见应用程序。
3/32”(2.4 毫米): 最适合轻型或精密任务。将其用于精密电子产品或薄塑料。
1/8” (3.2 mm): 非常适合标准 DIY 和钣金。这些是最常见的日常紧固件。
5/32” (4.0 mm): 用于汽车和重型制造。它们为车辆面板提供出色的剪切强度。
3/16” (4.8 mm): 重型结构接头所需。您通常需要双复合工具才能有效地折断这些接头。
1/4” (6.4 mm): 专为极端商业应用而设计。这些应用通常超出了标准手动工具的限制。
您需要工作空间的快速参考。在开始任何项目之前查看下面的图表。它可以帮助您立即验证您的设备。
标准铆钉尺寸和应用表
分数尺寸(英制) | 公制当量 | 典型应用场景 |
|---|---|---|
3/32" | 2.4毫米 | 精密电子、薄亚克力、轻型爱好工艺品 |
1/8" | 3.2毫米 | HVAC 管道系统、标准钣金、天沟修复 |
5/32” | 4.0毫米 | 汽车车身板、重型铝制造 |
3/16” | 4.8毫米 | 结构钢框架、拖车壁板、承重支架 |
1/4" | 6.4毫米 | 工业装配、商业船舶建造 |
正确的校准可防止工具损坏。对于每个项目,请遵循这些精确的步骤。仓促的设置会直接导致机械故障。
始终首先评估您的材料。您使用的是铝、钢还是不锈钢?确认包装盒上印刷的准确直径规格。仔细检查握力范围。您的材料必须在此指定范围内。使用数显卡尺测量钻孔。过紧的孔会妨碍正确插入。
每当更改硬件尺寸时,都必须更改前部件。遵循这个标准化程序。
步骤 1: 完全释放手柄张力。完全打开工具以松开内钳口。
步骤 2: 使用随附的活动扳手。一些现代工具具有滚花快速释放边缘。小心地拆下当前的前部件。妥善保管以防止丢失。
步骤 3: 穿入目标尺寸。确保其与外壳齐平。它必须保持牢固就位。在高张力拉动过程中,松动的螺纹会完全脱落。这会永久损坏工具主体。
了解 如何正确使用手动铆枪 是成功的保证。将销钉完全插入腔室中。对工件施加严格的垂直压力。任何角度偏差都会导致销弯曲。用力、稳定地挤压手柄。您可能需要多个泵才能获得更长的销钉。继续挤压,直到听到明确的爆裂声。现在关节已经安全了。
即使是经验丰富的制造商也会面临机械问题。您必须知道如何安全地解决它们。
销钉经常在拉动过程中被卡住。这通常是由于轻微的尺寸不匹配而发生的。当内钳口缺乏适当的润滑时也会发生这种情况。随着时间的推移,污垢和金属屑会堆积起来。这些碎片会阻止钳口完全打开。卡住的工具会立即停止所有生产力。
切勿用力撬动卡住的销钉。您会损坏内筒。请遵循安全拆卸程序。首先,使用扳手拆下前部件。接下来,小心地拧下外壳筒。使用尖嘴钳拔出楔形销。彻底清洁内钳口。重新组装前涂抹一滴轻质机油。这可以防止将来粘连。
硬件材料决定了你的拉力。不锈钢硬件需要巨大的压力。这种额外的力会加速刀具磨损。下巴会以惊人的速度变钝。即使尺寸完美匹配,您也可能会遇到滑动。铝制硬件对您的设备造成的压力要小得多。软材料可延长内部组件的使用寿命。如果反复发生打滑,请务必检查您的下巴。立即更换钝的钳口。
基本工具在繁重的工作负载下会失效。升级您的设备可显着提高工作流程效率。寻求卓越的生命周期耐用性。一个设计精良的工具可以很快收回成本。
不要仅根据初始价格做出购买决定。考虑工作流程效率和结构可靠性。持续的干扰会浪费宝贵的工时。廉价的部件需要经常更换。您需要专为连续运行而设计的设备。
在为您的商店评估新设备时比较这些功能。
物镜转换器存储和可更换性: 寻求工具上的存储。你永远不应该丢失多余的碎片。滚花边缘允许快速更换,无需额外的扳手。
内部钳口结构: 寻找三件式铬钼 (Cr-Mo) 钢钳口。它们具有卓越的抓地力和超长的使用寿命。廉价的两件式碳钢替代品很快就会磨损。
杠杆和人体工程学: 单铰链设计非常适合轻质铝材。然而,双复合铰链可显着减轻手部疲劳。对于厚钢接头来说,它们是绝对必需的。
心轴捕获系统: 大量作业会产生大量尖锐废物。废针收集瓶提高了工作空间的安全性。它可以让您的地板完全远离危险的金属碎片。
投资 专业的手动铆接机 可以消除持续维护的麻烦。您在每项工作中都能获得可预测的绩效。
将工具尺寸与硬件相匹配仍然是不可协商的。正确的对齐保证了令人难以置信的牢固的接头完整性。它还可以显着延长工具的使用寿命。不匹配会带来不必要的项目风险。当您忽略精确的公差时,就会损害安全性和美观性。
花时间审核您当前的供应。使用精确的卡尺测量您的硬件。定期检查内部组件的健康状况。润滑颚式油缸以确保平稳运行。升级您的设备以适应高压力应用。可靠的工具可以将困难的制造过程转变为简单、可重复的过程。立即提高您的质量控制标准。您未来的项目将从这一基本机械学科中受益匪浅。
答:不会。使用较大尺寸会产生过大的间隙。工具夹爪的夹紧力会不均匀。这会导致内部销摆动。您将面临工具永久卡住的风险。硬件也会设置不当,从而留下结构薄弱的接头。
答:用数显卡尺测量管体外径。不要测量内部引脚。将此测量值与标准分数或公制图表进行比较。将这个确切的数字与工具上的压印标记相匹配。
答:这表明内部刀具磨损。您的下巴可能变钝或被碎片堵塞。缺乏适当的润滑会妨碍足够的夹紧力。此外,如果您拉动坚硬的不锈钢材料,则可能会缺乏足够的手柄杠杆作用。
答:不会。抓力范围纯粹决定了您可以连接的最大材料厚度。您可以严格根据硬件主体直径来确定正确的工具件。长度与内部机械间隙无关。


